


Dalam ekstrusi plastik-sekrup tunggal, pemanas barel bukan sumber utama peleburan polimer selama produksi-kondisi tunak. Sebagian besar energi panas yang melelehkan dan menaikkan suhu polimer berasal dari pemanasan geser, yang merupakan konversi daya penggerak mekanis menjadi panas di dalam polimer itu sendiri. Prinsip ini berlaku langsung pada ekstrusi selubung kabel serat optik, di mana kontrol suhu leleh yang tepat menentukan keakuratan dimensi, penyelesaian permukaan, dan-keandalan jangka panjang dari kabel jadi.
Artikel ini menjelaskan cara kerja pemanasan geser dalam ekstruder-sekrup tunggal, mengapa setelan pemanas barel saja tidak mengontrol suhu leleh, dan bagaimana faktor-faktor ini memengaruhi kualitas jaket PE dan LSZH yang digunakan dalammanufaktur kabel serat optik.
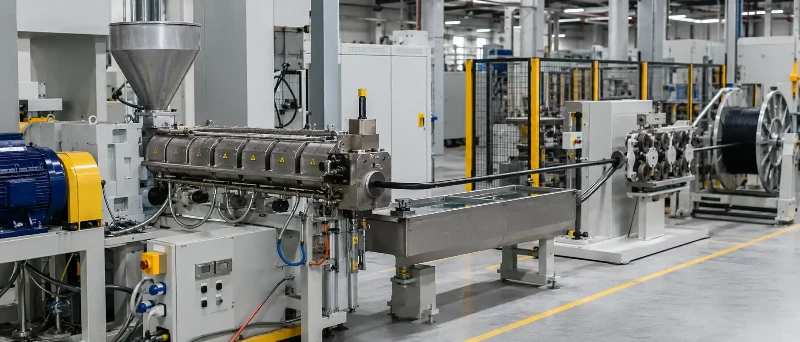
Peran Apa yang Dimainkan Pemanas Barel dalam Satu-Ekstruder Sekrup?
Pemanas barel memiliki tiga fungsi utama. Pertama, mereka melelehkan polimer yang tersisa di dalam tong setelah start dingin dan membawa mesin ke suhu pengoperasian. Kedua, mereka membantu pembentukan kumpulan lelehan awal selama transisi dari tahap awal ke produksi stabil. Ketiga, hal ini memungkinkan operator menyempurnakan-profil suhu di sepanjang laras untuk kebutuhan pemrosesan tertentu, seperti menyesuaikan suhu zona umpan untuk mengontrol pengangkutan padatan atau menaikkan suhu akhir untuk meningkatkan aliran melalui geometri crosshead tertentu.
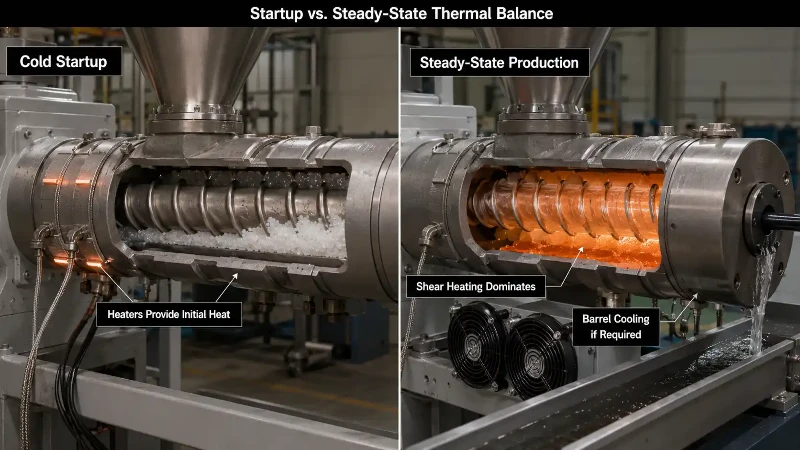
Setelah produksi dalam keadaan stabil-tercapai dan sekrup bekerja pada kecepatan targetnya, pemanas barel pada banyak ekstruder hanya menyumbangkan sebagian kecil dari total energi yang masuk ke polimer. Dalam beberapa konfigurasi, pemanas mungkin mati seluruhnya selama pengoperasian normal karena penggerak sekrup sudah menghasilkan lebih banyak panas daripada yang dibutuhkan. Dalam kasus seperti ini, kipas pendingin barel atau jaket air akan aktif untuk menghilangkan kelebihan energi panas dan mencegah lelehan menjadi terlalu panas.
Bagaimana Pemanasan Geser Bekerja dalam Ekstrusi Polimer
Ketika sekrup berputar di dalam laras, ia memaksa polimer melalui saluran sempit antara penerbangan sekrup dan dinding laras. Polimer menolak gerakan ini karena viskositasnya. Mengatasi hambatan tersebut memerlukan energi mekanik dari motor penggerak, dan energi tersebut diubah menjadi panas di dalam polimer melalui proses yang disebut disipasi kental. Menurut referensi pemrosesan polimer seperti RauwendaalEkstrusi Polimer(Hanser, edisi ke-5), disipasi kental adalah sumber panas dominan di bagian pengukuran pada sebagian besar ekstruder sekrup tunggal yang beroperasi pada laju produksi normal.
Sebuah analogi yang berguna: bayangkan mengaduk cairan kental dan kental dengan cepat menggunakan pemukul. Orang yang bergerak harus mengerahkan upaya yang signifikan, dan upaya itu tidak hilang begitu saja. Ini diubah menjadi panas di dalam cairan. Semakin kental cairan dan semakin cepat pengadukannya, maka semakin banyak panas yang dihasilkan. Dalam ekstruder, sekrup yang berputar adalah dayung, polimer adalah cairan kental, dan energi mekanik dari motor penggerak adalah upaya yang diubah menjadi energi panas.
Inilah sebabnya mengapa mengubah kecepatan sekrup memiliki efek yang jauh lebih cepat dan lebih nyata pada suhu leleh dibandingkan menyesuaikan titik setel pemanas barel. ItuReferensi ScienceDirect tentang pemanasan gesermenegaskan bahwa dalam ekstrusi, sebagian besar energi panas yang terlibat dalam plastisisasi dan pemanasan material berasal dari gaya gesekan dan viskos yang dihasilkan oleh interaksi antara sekrup dan laras, bukan dari pemanas laras.

Kepadatan Watt Pemanas Barel: Berapa Daya yang Cukup?
Kapasitas pemanasan barel biasanya ditentukan dalam watt per sentimeter persegi (W/cm²) dari luas permukaan luar barel. Nilai yang umum dikutip dalam literatur desain ekstruder berada pada kisaran sekitar 4,0 hingga 5,5 W/cm². Angka ini mengacu pada daya terpasang (terukur) dari pita pemanas, bukan fluks panas efektif yang mencapai polimer. Energi panas sebenarnya yang ditransfer ke dalam tong lebih rendah karena hilangnya insulasi, celah udara, dan hambatan kontak antara pemanas dan permukaan tong.
Beberapa faktor mempengaruhi pilihan kerapatan watt terpasang:
- Waktu pengaktifan yang diinginkan: kepadatan watt yang lebih tinggi memanaskan laras lebih cepat dari suhu dingin.
- Diameter barel: ekstruder yang lebih kecil memiliki luas permukaan barel yang lebih besar dibandingkan keluarannya, sehingga pemanasnya mewakili bagian yang lebih besar secara proporsional dari total masukan energi.
- Kualitas insulasi:-tong yang berinsulasi baik menahan lebih banyak panas dan memerlukan lebih sedikit daya pemanas untuk mempertahankan tekanan yang dikehendaki.
- Suhu sekitar: lingkungan pabrik yang dingin meningkatkan kehilangan panas dari permukaan tong.
Ada batas atas praktis untuk daya pemanas terpasang. Kepadatan watt yang berlebihan dapat menciptakan gradien suhu yang curam antara dinding barel dan polimer jauh di dalam saluran sekrup. Material yang paling dekat dengan laras bisa menjadi terlalu panas atau hangus sebelum material di tengah saluran mencapai suhu yang memadai. Hal ini sangat relevan untuk polimer yang sensitif terhadap panas yang digunakan dalam ekstrusi jaket kabel, dimana panas berlebih yang terjadi secara lokal dapat menyebabkan perubahan warna, pembentukan gel, atau degradasi bahan aditif tahan api-dalamsenyawa low smoke zero halogen (LSZH)..
Bagaimana Viskositas Polimer dan Indeks Aliran Leleh Mempengaruhi Suhu Leleh
Jumlah panas geser yang dihasilkan selama ekstrusi bergantung langsung pada viskositas polimer yang diproses. Resin dengan-viskositas yang lebih tinggi memerlukan lebih banyak energi mekanik untuk mendorong melalui saluran sekrup, dan lebih banyak energi yang diubah menjadi panas.
Indeks aliran leleh (MFI), diukur menurutASTM D1238, memberikan indikasi standar namun disederhanakan mengenai viskositas lelehan polimer. Angka MFI yang lebih rendah menunjukkan berat molekul yang lebih tinggi dan viskositas yang lebih tinggi pada kondisi pengujian. MFI yang lebih tinggi menunjukkan viskositas yang lebih rendah dan aliran yang lebih mudah.
Secara praktis, pertimbangkan dua jenis polietilen yang digunakan dalam selubung kabel. Di bawah kondisi pemrosesan yang identik pada ekstruder yang sama dengan sekrup yang sama, PE dengan MFI 0,2 g/10 menit (berat molekul tinggi, viskositas tinggi) biasanya akan menghasilkan suhu leleh lebih tinggi dibandingkan PE dengan MFI 2,0 g/10 menit (berat molekul lebih rendah, viskositas lebih rendah). Resin dengan viskositas-yang lebih tinggi memerlukan torsi penggerak yang lebih besar dan menghasilkan disipasi yang lebih kental. Perbandingan ini berlaku jika kedua kualitas berasal dari keluarga polimer yang sama, diuji pada suhu dan beban standar yang sama, dan memiliki distribusi berat molekul yang serupa. Membandingkan nilai MFI pada berbagai jenis polimer (misalnya, PE versus PVC atau LSZH) memerlukan kehati-hatian, karena kondisi pengujian dan hubungan antara MFI dan viskositas pemrosesan sebenarnya berbeda.
Perbedaan viskositas inilah yang menjadi salah satu penyebab perbedaan tersebutbahan selubung kabelmemerlukan desain sekrup yang berbeda, profil suhu barel, dan peringkat daya penggerak. Sekrup yang dioptimalkan untuk PE berkepadatan-sedang mungkin tidak bekerja dengan baik dengan senyawa LSZH-dengan viskositas tinggi, dan sebaliknya.
Penipisan Geser dan Pengaruhnya Terhadap Kenaikan Suhu Lelehan
Banyak polimer termoplastik menunjukkan penipisan geser: viskositasnya menurun seiring dengan meningkatnya laju geser. Perilaku ini didokumentasikan dengan baik dalam reologi polimer dan merupakan properti dari struktur molekul rantai polimer. Ketika polimer pengencer geser diproses pada kecepatan sekrup yang lebih tinggi, peningkatan laju geser sebagian mengimbangi kenaikan disipasi viskos yang diharapkan karena viskositas turun seiring dengan kerja material yang lebih keras.
Polimer yang tidak menunjukkan penipisan geser yang signifikan akan mengalami peningkatan suhu leleh yang lebih tinggi seiring dengan meningkatnya kecepatan sekrup, karena viskositasnya tetap tinggi bahkan pada laju geser yang tinggi. Perbedaan ini penting dalam ekstrusi jaket kabel, di mana operator mungkin perlu meningkatkan kecepatan sekrup untuk meningkatkan output tanpa mengubah profil suhu barel. Mengetahui apakah senyawa jaket mengalami penipisan geser yang kuat membantu memprediksi seberapa besar perubahan suhu lelehan.
Kecepatan Sekrup, Output Spesifik, dan Suhu Leleh
Output spesifik mengacu pada massa polimer yang diekstrusi per putaran sekrup (sering dinyatakan dalam kg/rev atau g/rev). Ini adalah salah satu parameter terpenting untuk mengontrol suhu lelehan dalam praktiknya. Pada kecepatan ulir tertentu, geometri ulir yang menghasilkan keluaran spesifik lebih tinggi membuat setiap unit polimer mengalami kerja geser total yang lebih sedikit dan waktu tinggal di dalam tong lebih sedikit, sehingga menghasilkan suhu leleh yang lebih rendah. Sebaliknya, sekrup yang menghasilkan output spesifik rendah membuat polimer di dalam laras lebih lama dan menyebabkan geseran kumulatif lebih banyak, sehingga menghasilkan suhu leleh yang lebih tinggi.
Hubungan ini juga menjelaskan mengapa ekstruder dengan rasio panjang-terhadap-diameter (L/D) yang tinggi dapat menjadi masalah pada tingkat output yang rendah. Laras yang lebih panjang berarti lebih banyak waktu tinggal dan lebih banyak peluang untuk terakumulasinya pemanasan geser. Jika ekstruder dijalankan jauh di bawah keluaran desainnya, polimer akan menghabiskan waktu terlalu lama di dalam tong, yang dapat menyebabkan suhu lelehan berlebihan, degradasi termal, atau kualitas lelehan buruk. Tingkat keparahannya bergantung pada desain sekrup spesifik, polimer yang diproses, dan kapasitas pendinginan laras.
Perancang sekrup yang berupaya meminimalkan suhu leleh harus menyeimbangkan keluaran spesifik dengan kebutuhan untuk mencapai peleburan sempurna dan pencampuran yang memadai. Mengurangi waktu tinggal yang terlalu agresif dapat meninggalkan partikel yang tidak meleleh (terkadang disebut "tidak meleleh" atau "gel") di dalam ekstrudat. Dalam ekstrusi jaket kabel, partikel yang tidak meleleh dapat menimbulkan tonjolan permukaan, titik lemah pada dinding selubung, atau variasi ketebalan lokal. Untuk gambaran umum caranyapemilihan bahan mentah berinteraksi dengan pemrosesanuntuk menentukan kualitas akhir kabel, pencocokan sekrup dan proses yang tepat sangat penting.
Startup vs. Stabil-Pemanasan Barel Keadaan
Perbedaan antara pengoperasian awal dan{0}}kondisi stabil sangat penting untuk memahami fungsi pemanas barel.
Selama start dingin, pemanas barel adalah satu-satunya sumber panas. Mereka harus menaikkan suhu laras cukup tinggi untuk melunakkan polimer yang tersisa di saluran sekrup dari proses sebelumnya dan memungkinkan sekrup mulai berputar dengan aman. Waktu perendaman awal tergantung pada diameter tong, daya pemanas, insulasi, jenis polimer yang tersisa di tong, dan suhu pemrosesan target. Mencoba menghidupkan sekrup sebelum polimer cukup lunak dapat membebani motor penggerak atau merusak sekrup dan laras.
Setelah sekrup mulai berputar dan ekstruder mencapai keluaran targetnya, keseimbangan termal berubah. Pemanasan geser dengan cepat menjadi sumber energi yang dominan. Pemanas barel dapat mengurangi siklus kerjanya atau mati sepenuhnya, tergantung pada seberapa banyak panas geser yang dihasilkan oleh kombinasi polimer dan sekrup. Operator yang memantau arus atau siklus kerja pemanas dapat menggunakan ini sebagai indikator diagnostik: jika pemanas bekerja dengan daya penuh selama produksi-kondisi stabil, ini mungkin menandakan kecepatan sekrup yang rendah, kompresi yang tidak memadai, pendinginan barel yang berlebihan, atau ketidakcocokan antara desain sekrup dan polimer yang sedang diproses.
Masalah Umum Pemanasan Barel dan Cara Mengidentifikasinya
Beberapa permasalahan praktis timbul dari kesalahpahaman hubungan antara pemanasan barel dan pemanasan geser:
Suhu barel disetel terlalu tinggi di semua zona.Hal ini dapat mengurangi viskositas polimer di dekat dinding laras secara berlebihan, sehingga melemahkan cengkeraman gesekan yang mendorong pengangkutan padatan di zona umpan. Dampaknya sering kali berupa penurunan keluaran, lonjakan, atau tekanan leleh yang tidak konsisten. Dalam ekstrusi kabel, hal ini berarti variasi ketebalan jaket dan konsentrisitas yang buruk.
Temperatur leleh meningkat setelah kecepatan sekrup meningkat.Operator terkadang berharap bahwa menjaga setpoint barel tetap konstan akan menjaga suhu leleh tetap konstan. Pada kenyataannya, peningkatan kecepatan sekrup akan meningkatkan pemanasan geser secara independen dari suhu barel. Suhu leleh yang diukur pada adaptor die atau crosshead dapat meningkat secara signifikan meskipun tidak ada setpoint pemanas barel yang diubah. Menyesuaikan suhu barel ke bawah atau mengaktifkan pendinginan barel mungkin diperlukan untuk mengimbanginya.
Bahan hangus atau berubah warna muncul di ekstrudat.Hal ini dapat menunjukkan bahwa polimer di dekat dinding tong dipanaskan melebihi batas stabilitas termalnya, baik karena daya pemanas tong yang berlebihan atau dari akumulasi panas geser dengan pendinginan yang tidak memadai. Untuk senyawa yang sensitif terhadap panas seperti LSZH, risiko ini lebih tinggi karena pengisi-tahan api dan polimer matriks memiliki jendela pemrosesan yang lebih sempit.
Partikel yang tidak meleleh dan material hangus muncul secara bersamaan.Situasi paradoks ini dapat terjadi ketika profil suhu barel menciptakan gradien ekstrem: material di dekat dinding menjadi terlalu panas sementara material yang berada jauh di dalam saluran sekrup masih belum cukup meleleh. Akar penyebabnya biasanya adalah masalah desain sekrup atau profil barel, bukan masalah pengaturan pemanas sederhana.
Pemanas bekerja dengan tugas penuh selama produksi.Jika pemanas barel tidak pernah mati selama operasi-kondisi tunak, proses tersebut mungkin tidak menghasilkan panas geser yang cukup. Kemungkinan penyebabnya mencakup kecepatan sekrup yang rendah, sekrup atau laras yang aus (mengurangi geser), ukuran penggerak yang terlalu kecil, atau polimer dengan viskositas yang sangat rendah untuk desain sekrup yang digunakan.
Bagaimana Pemanasan Barel Mempengaruhi Kualitas Jaket Kabel Serat Optik
Dalam produksi kabel serat optik, selubung luar biasanya diaplikasikan dengan mengekstrusi senyawa termoplastik (umumnya PE untuk kabel luar ruangan, atau LSZH untuk aplikasi dalam ruangan dan{0}}tahan api) di atas inti kabel menggunakan cetakan crosshead. Kualitas jaket ini sangat bergantung pada kontrol suhu lelehan selama ekstrusi.
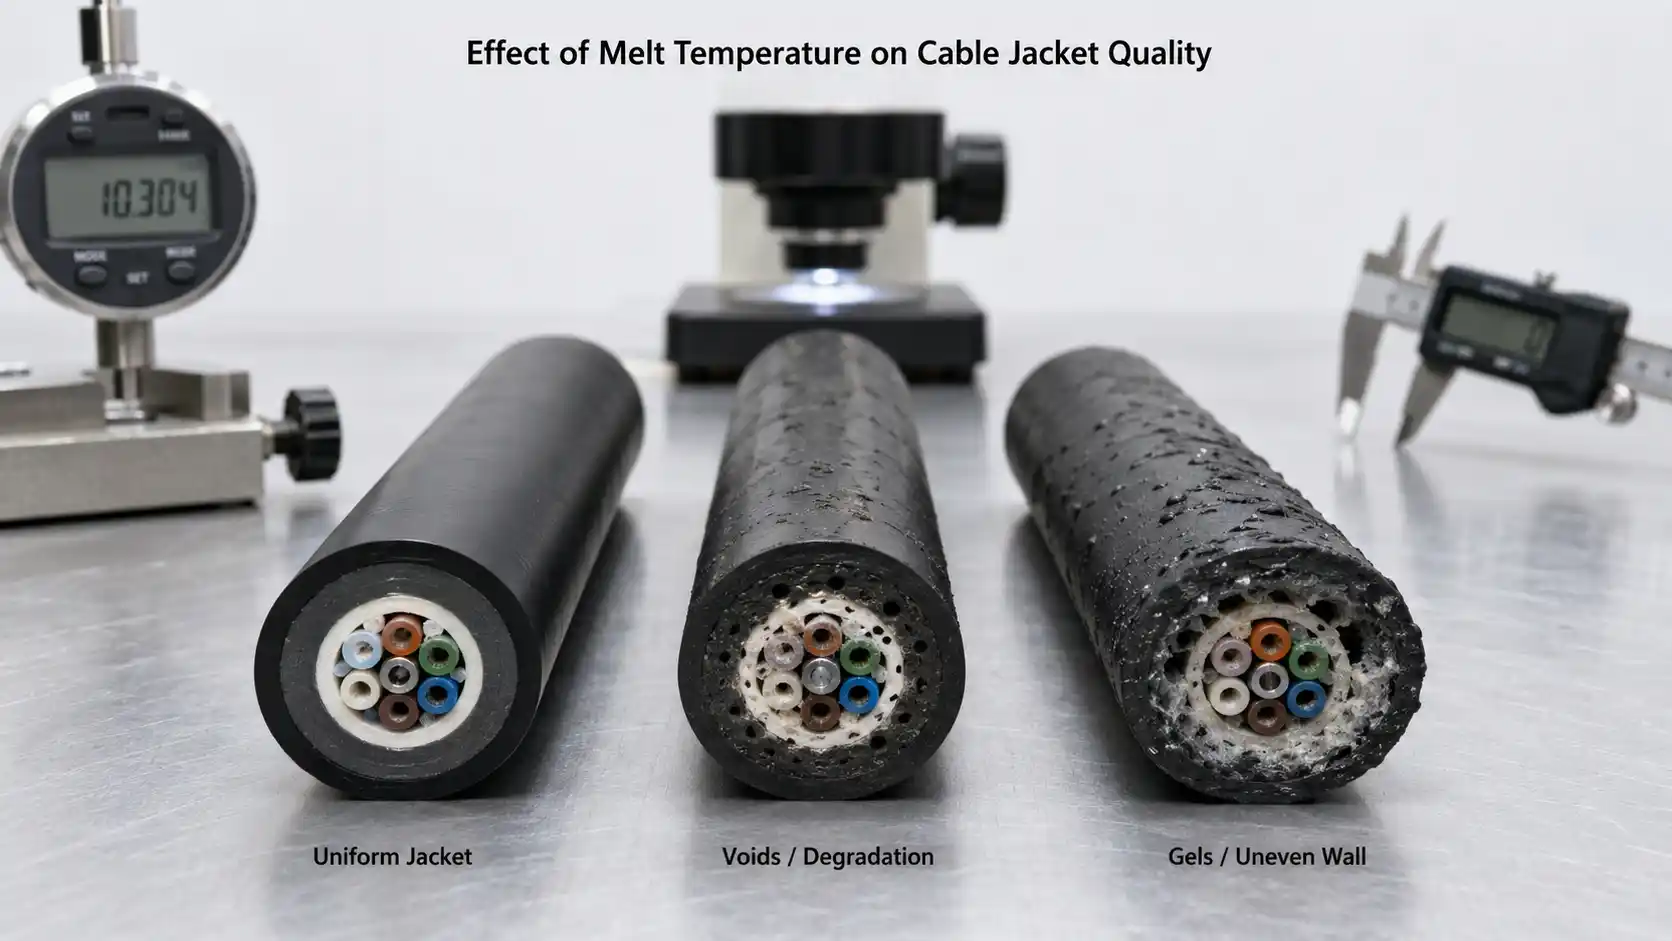
Ketika suhu lelehan terlalu tinggi, beberapa cacat dapat muncul. Penyusutan pasca-ekstrusi meningkat, yang dapat menyebabkan tekanan pada serat dan mengubah kelebihan panjang serat (EFL) yang direkayasa ke dalam struktur kabel. Kekasaran permukaan dapat meningkat. Untuk senyawa LSZH, suhu yang berlebihan dapat menguraikan penghambat api logam hidroksida, menghasilkan uap air yang menciptakan rongga atau gelembung di dinding selubung. Untukselubung PE, panas berlebih dapat menyebabkan degradasi oksidatif, sehingga mengurangi-ketahanan retak akibat tegangan lingkungan (ESCR) jangka panjang yang dibutuhkan kabel luar ruangan.
Ketika suhu lelehan terlalu rendah, peleburan yang tidak sempurna dapat meninggalkan gel atau partikel yang tidak meleleh di dinding jaket. Ekstrudat mungkin memiliki permukaan akhir yang buruk, dan ikatan antara selubung dan elemen kabel internal (seperti pita-penghalang air atau bagian kekuatan) mungkin tidak cukup. Ketebalan dinding jaket bisa menjadi tidak rata karena lelehan dengan viskositas-lebih tinggi tidak terdistribusi secara merata di sekitar inti kabel pada crosshead.
Itupengaruh suhu mesin ekstrusi terhadap kualitas kabelmelampaui satu setpoint. Seluruh profil suhu barel, desain sekrup, kecepatan saluran, tingkat polimer, dan pengaturan pendinginan setelah judul bab semuanya berinteraksi. Menguji selubung kabel yang sudah jadi menurut standar seperti IEC 60794 (metode pengujian kabel serat optik) dan IEC 60811 (pengujian material non-logam untuk sifat mekanik selubung, penyusutan, dan penuaan) memverifikasi bahwa proses ekstrusi telah menghasilkan selubung yang memenuhi batas kinerja yang disyaratkan. Detail lebih lanjut tentang metodologi pengujian tersedia di kamipengujian kabel serat optikmemandu.
Pemeriksaan Praktis untuk Kontrol Suhu Leleh pada Ekstrusi Jaket Kabel
Insinyur dan operator yang mengerjakan jalur jaket kabel serat optik dapat menggunakan pendekatan berikut untuk mengevaluasi apakah pemanasan barel dan keseimbangan termal keseluruhan dikonfigurasi dengan benar:
Pantau suhu leleh aktual pada cetakan, bukan hanya setpoint zona barel.Termokopel leleh atau sensor inframerah pada adaptor crosshead memberikan gambaran kondisi polimer yang jauh lebih akurat daripada pembacaan zona barel. Suhu zona barel mencerminkan dinding barel, bukan polimer curah.
Lacak siklus kerja pemanas selama produksi-kondisi stabil.Dalam kondisi normal pada keluaran target, sebagian besar zona barel akan menunjukkan siklus kerja pemanas jauh di bawah 100%. Jika pemanas terus menerus menyala dengan daya penuh, selidiki kondisi sekrup, beban penggerak, dan kecocokan polimer.
Catat suhu leleh pada kecepatan sekrup yang berbeda.Saat mengkualifikasi kompon jaket baru atau mengubah kecepatan saluran, ukur suhu leleh pada beberapa nilai RPM sekrup untuk mengkarakterisasi respons pemanasan geser. Data ini membantu memprediksi apakah output target dapat dicapai tanpa melebihi jangka waktu pemrosesan material.
Periksa permukaan dan-penampang jaket secara teratur.Kekasaran permukaan, perubahan warna, gelembung, atau gel yang terlihat semuanya memberikan peringatan dini mengenai masalah kontrol termal. Penampang-jaket secara berkala menunjukkan keseragaman ketebalan dinding dan adanya rongga internal.
Tinjau desain sekrup saat mengganti bahan.Sekrup yang dioptimalkan untuk jaket kabel HDPE mungkin tidak cocok untuk LSZH. Perbedaan viskositas, sensitivitas geser, pemuatan pengisi, dan stabilitas termal seringkali memerlukan rasio kompresi, kedalaman saluran, dan geometri bagian pencampuran yang berbeda. Hubungan antaradesain struktur kabeldan pemilihan bahan jaket semakin membatasi jangka waktu pemrosesan yang dapat diterima.
Pertanyaan yang Sering Diajukan
Apakah pemanas barel melelehkan plastik selama ekstrusi normal?
Selama produksi-kondisi tunak pada ekstruder sekrup-tunggal, sebagian besar energi panas yang melelehkan dan memanaskan polimer berasal dari pemanasan geser (disipasi viskos), bukan dari pemanas barel. Pemanas barel sangat penting selama penyalaan dingin dan untuk menyempurnakan-profil suhu, namun pemanas tersebut bukan sumber panas utama setelah sekrup dijalankan pada kecepatan produksi.
Mengapa suhu leleh meningkat ketika saya meningkatkan kecepatan sekrup, meskipun saya tidak mengubah setpoint barel?
Kecepatan sekrup yang lebih tinggi meningkatkan laju geser pada saluran antara penerbangan sekrup dan dinding laras. Hal ini menghasilkan disipasi yang lebih kental, yang meningkatkan suhu leleh secara independen dari pengaturan pemanas barel. Untuk mengimbanginya, Anda mungkin perlu mengurangi setpoint barel, mengaktifkan pendinginan, atau menyesuaikan desain sekrup untuk keluaran spesifik yang lebih tinggi.
Apa perbedaan antara suhu barel dan suhu leleh?
Suhu barel adalah suhu dinding barel, diukur dengan termokopel yang tertanam dalam baja barel. Suhu leleh adalah suhu sebenarnya polimer saat keluar dari ekstruder dan memasuki cetakan atau judul bab. Kedua nilai ini dapat berbeda secara substansial, terutama pada kecepatan sekrup tinggi dimana pemanasan geser meningkatkan suhu leleh di atas setpoint barel.
Bagaimana pemanasan barel mempengaruhi kualitas jaket kabel serat optik?
Jika suhu leleh terlalu tinggi, jaket mungkin mengalami penyusutan berlebihan pasca-ekstrusi, cacat permukaan, degradasi bahan aditif tahan api (dalam LSZH), atau berkurangnya ketahanan retak akibat tekanan lingkungan (dalam PE). Jika suhu lelehan terlalu rendah, peleburan yang tidak sempurna dapat menghasilkan gel, tekstur permukaan kasar, konsentrisitas yang buruk, dan ikatan yang tidak memadai pada elemen kabel internal. Manajemen termal yang tepat dari seluruh proses ekstrusi sangat penting untuk memproduksi jaket kabel yang memenuhi persyaratan pengujian IEC 60794 dan IEC 60811.
Berapa kerapatan watt khas untuk pemanas barel ekstruder?
Nilai yang umum dikutip dalam literatur desain ekstruder adalah sekitar 4,0 hingga 5,5 W/cm² luas permukaan luar laras. Ini mengacu pada daya pemanas terpasang (terukur), bukan fluks panas efektif yang mencapai polimer. Nilai yang sesuai tergantung pada diameter barel, insulasi, target waktu penyalaan, dan kondisi sekitar. Angka-angka ini tidak boleh diperlakukan sebagai standar universal tanpa mempertimbangkan konfigurasi ekstruder spesifik.
Kapan pendinginan barel diperlukan selama ekstrusi?
Pendinginan barel (kipas udara atau jaket air) diperlukan ketika pemanasan geser menghasilkan lebih banyak energi panas daripada yang dibutuhkan untuk mempertahankan suhu leleh target. Hal ini biasanya terjadi pada kecepatan sekrup yang lebih tinggi, dengan-polimer dengan viskositas lebih tinggi, atau pada ekstruder dengan rasio L/D tinggi yang berjalan pada keluaran sedang hingga tinggi. Kapasitas pendinginan merupakan bagian integral dari sistem manajemen termal ekstruder, bukan hanya sekedar renungan.